

Технические аспекты установки диафрагм паровых турбин
2026-09-23
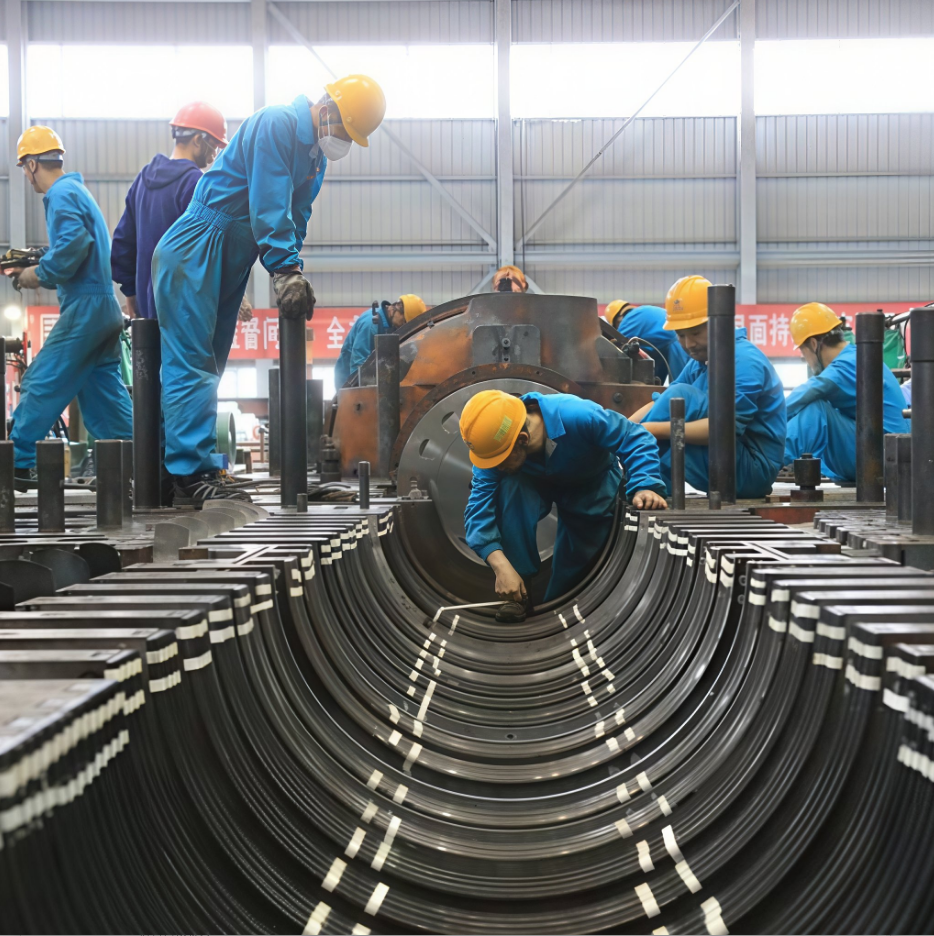
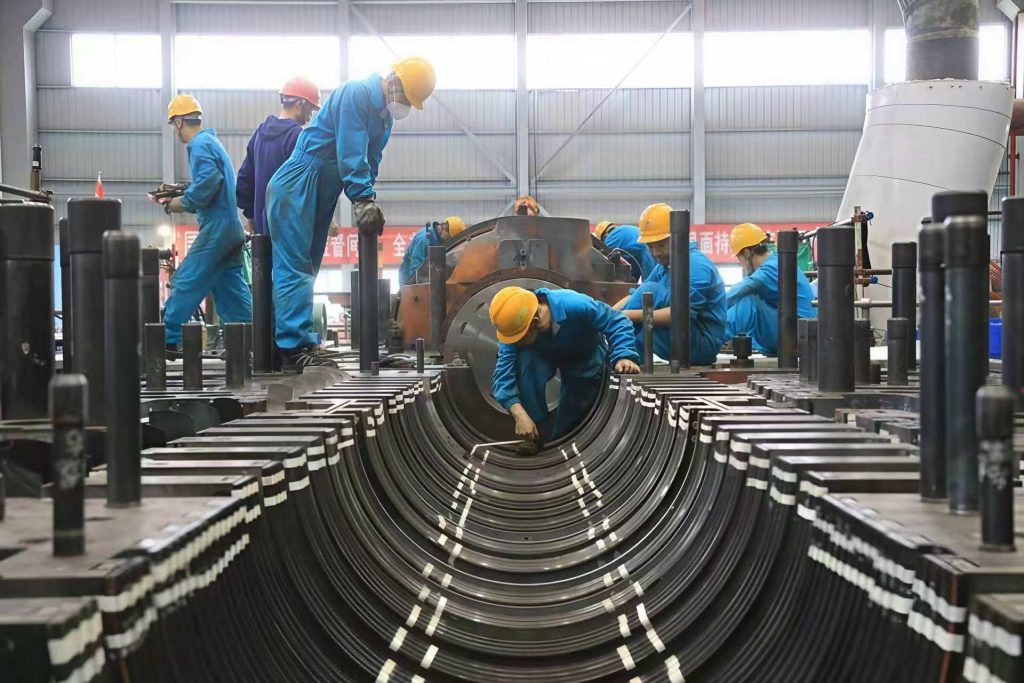
Установка диафрагм является ключевым этапом сборки статора паровой турбины, требующим множества контрольных измерений и сложной регулировки. На многих ремонтных площадках зачастую пренебрегают деталями, но именно в них кроются скрытые угрозы: малейшее упущение в технических аспектах может привести к износу уплотнений и задеваниям между ротором и статором после запуска, что повлечет за собой деформацию диафрагм, повышенную вибрацию агрегата и ряд других неисправностей.
Диафрагма является неподвижным элементом проточной части турбины. Ключевые параметры установки: центровка, осевые зазоры, радиальные зазоры, горизонтальность диафрагмы, состояние штифтов или подвесок, а также тепловые зазоры.
I.Центровка диафрагм (выверка по центру)
1. Радиальный центр (концентрично ротору)
Используйте фальш-вал, индикатор часового типа и щуп для измерения центра расточки уплотнения диафрагмы. Отрегулируйте прокладки под опорными лапами с обеих сторон диафрагмы так, чтобы расточка диафрагмы была концентрична ротору, контролируя отклонения вверх-вниз и влево-вправо в пределах технологических допусков.
Чрезмерное отклонение центра расточки может привести к задеванию уплотнений и трению между подвижными и неподвижными частями.
2. Горизонтальность
Измерьте уровень горизонтального разъема диафрагмы; отрегулируйте прокладки опорных лап, чтобы обеспечить горизонтальность диафрагмы и предотвратить ее перекос.
II. Регулировка зазоров уплотнений
– Радиальные зазоры уплотнений: уплотнения диафрагм (надбандажные уплотнения, концевые уплотнения диафрагм), измеряются щупом или методом наклеивания ленты. Радиальный зазор регулируется с помощью прокладок под спинкой сегмента уплотнения. Слишком малый зазор может привести к задеванию ротора; слишком большой зазор приводит к значительным утечкам пара и снижению КПД агрегата.
– Осевые зазоры уплотнений: проверьте осевые зазоры гребней уплотнений, чтобы исключить их столкновение при тепловом расширении ротора.
III. Осевое положение диафрагмы, проточный зазор (осевой зазор лопаточного аппарата)
Осевой проточный зазор диафрагмы относительно рабочего колеса обеспечивает осевое расстояние между рабочими лопатками и направляющими лопатками диафрагмы. Регулировка: установочные штифты диафрагмы, упорные прокладки на задней части диафрагмы. Если зазор слишком мал, после теплового расширения может произойти трение между движущимися и неподвижными частями; если зазор слишком велик, возникнет внутренняя утечка пара, что снизит КПД.
IV. Регулировка подвесок (лап) и опорных прокладок диафрагмы
Диафрагма опирается на пазы внутренней стенки цилиндра с помощью верхних и нижних подвесок (лап):
1. Толщина опорной прокладки кронштейна: используется для регулировки высоты диафрагмы (центра верхней и нижней части расточки);
2. Боковая прокладка кронштейна: используется для регулировки положения диафрагмы влево-вправо и корректировки центра левой и правой расточки;
3. В верхней части кронштейна необходимо оставить тепловой зазор, чтобы в горячем состоянии диафрагма могла свободно расширяться во всех направлениях без заклинивания.
V. Разъем диафрагмы
Разъем верхних и нижних половин диафрагм: после сборки цилиндра проверить зазор по плоскости разъема, щуп 0,05 мм не должен проходить; при наличии зазора притереть плоскость разъема для предотвращения утечек пара.
VI. Тепловые зазоры диафрагм (радиальные, осевые)
При тепловом расширении цилиндра диафрагмы также должны расширяться свободно:
– Радиальный зазор расширения между наружным ободом диафрагмы и пазом цилиндра;
– Осевой зазор упорной поверхности диафрагмы.
Недостаточный зазор в горячем состоянии может привести к деформации диафрагмы и смещению центра.
7. Регулировка установочных штифтов
Установочные штифты диафрагмы используются для фиксации ее положения по окружности, обеспечивая совмещение паровых каналов направляющих лопаток с рабочими лопатками; штифты не должны быть затянуты слишком туго, необходимо оставлять запас на расширение для предотвращения заедания при термическом расширении.